一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发酵法厂区:鲜酵母菌代谢率所产生CO₂、甲醇及氢化物发生器H₂S;
分装线:PET瓶内农药残留二被氧化碳脱离;
塑料原材料保管:蔬菜水果汁浓缩提炼液挥发性的酯类(如乙酸乙酯);
污水加工加工站:好氧菌池引起的塑炼氢及二氧化氮。
的废气技术指标:
风速:5,000~12,000 m³/h(腐熟期基线达15,000 m³/h);
VOCs氧浓度:60~200 mg/m³(以乙酸乙酯来源于);
H₂S密度:10~50 ppm;
气温:85%~95%(发哮废水上限达过饱和心态)。
2. 核心处理工艺
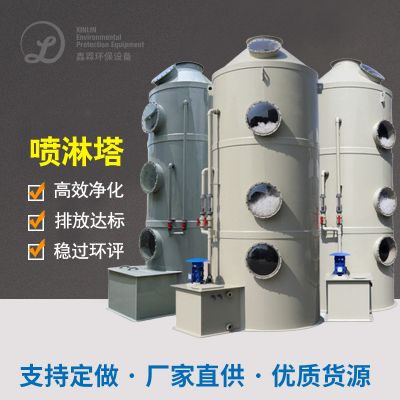
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
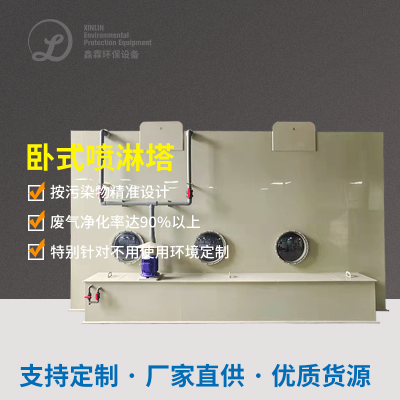
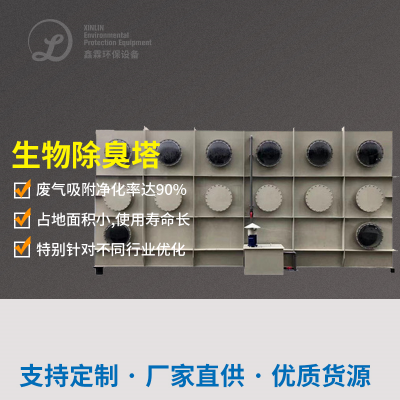
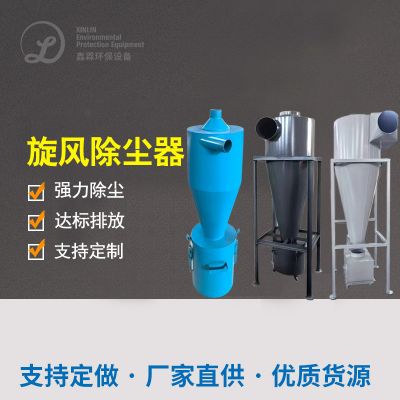
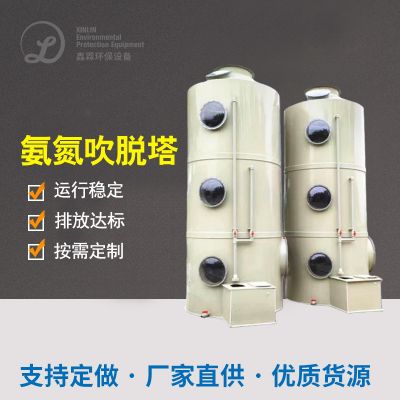
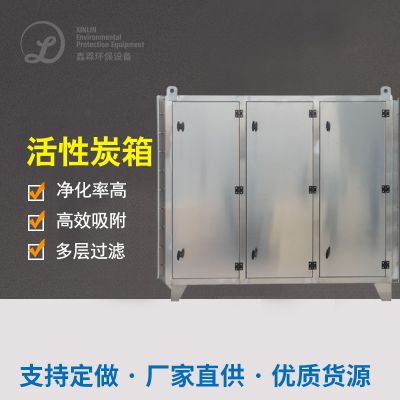
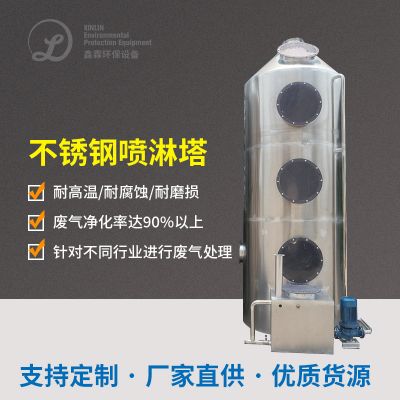
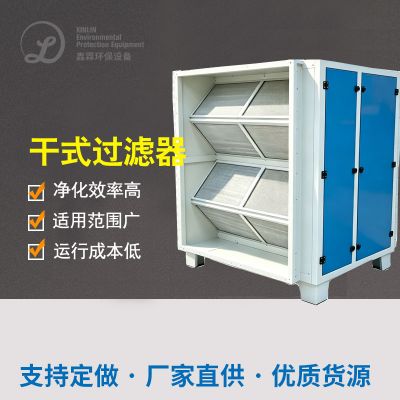
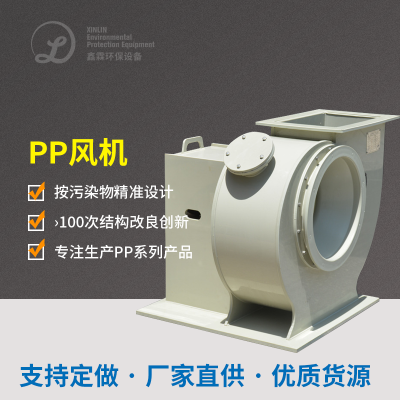
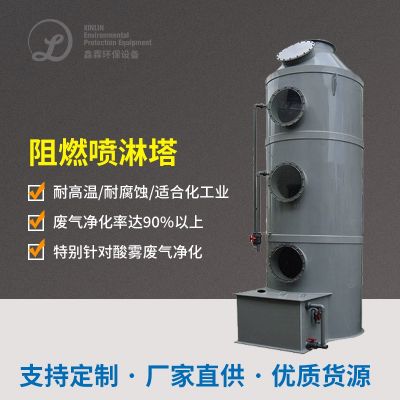
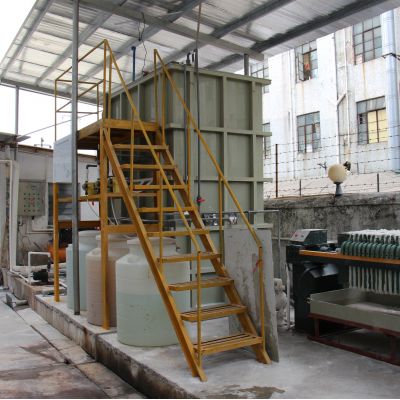
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
具体措施:
制定 预冷去湿平台(制冷烘干或膜脱离),将内部含水率降下来70%以上;
选则 疏水菌物生物填料(如改良火山岩),以减少水分含量延误。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
的对策:
分节式微生物办理:前半段打疫苗硫杆菌(脱色H₂S为硫酸钠盐),后段增长酯降解塑料菌(如红球菌);
污泥脱水 绿植的获取物(如薄荷复方精油)调控活性污泥菌饲养,减轻硫化橡胶物生产。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
范措施:
设计 缓冲器罐+快出现异常引风机,三十秒内平稳排风量震荡;
装设 网上VOCs监测网仪(PID传红外感应器器),即时进行调节过滤塔就能帧率。
四、整冶功效开展
附加效益
资源化利用:
环保再生资源收购CO₂用做碳酸软饮料生产加工线(年环保再生资源收购量约10万吨);
动物滤池厌氧颗粒污泥经脱水现象后成为充分肥物料。
金钱整体:
年程序运行资金较低25%,碳污染物权买卖交易收益的约80来万/年;
根据ISO 22000食品厂安全性高监管制度v认证,增强产品品牌外形。
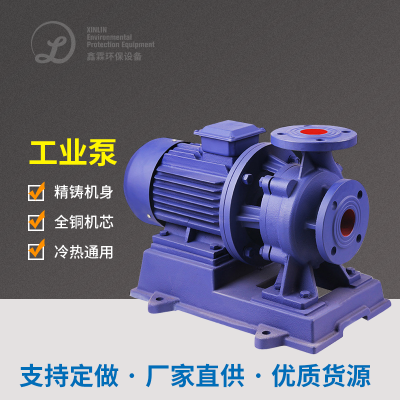
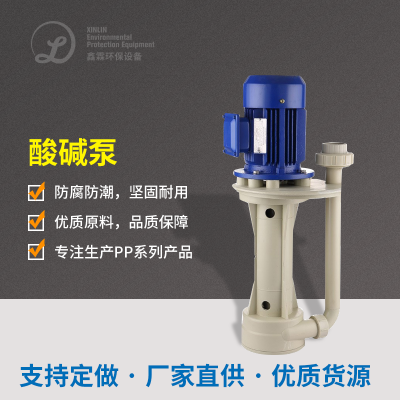
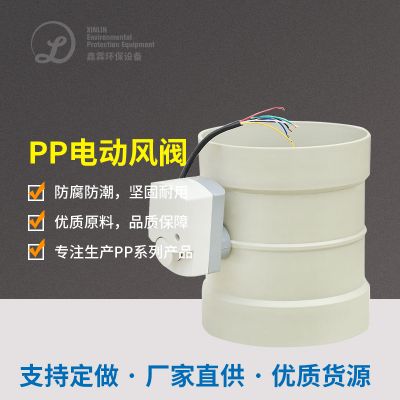
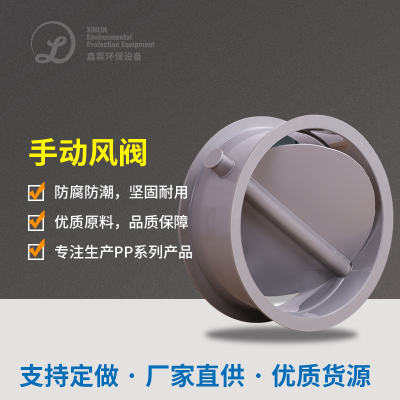
五、机器电磁阀选型明细表(这部分要点机器)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
生物工程水平适应性:重要性保健食品质业优势特点,设计耐高湿、耐毒副作用的符合菌剂;
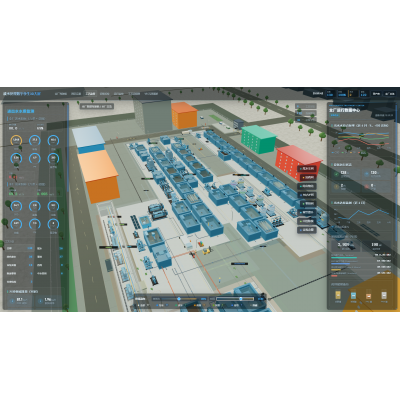
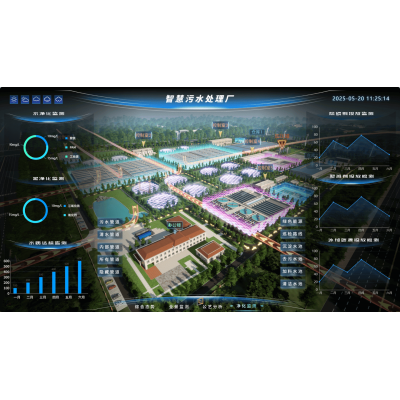
智慧化运营:工作部署智能物登陆机构(如PLC+SCADA),实现了远程的控制视频监控与自顺应的控制。
如需深入开展新技术计划方案怎么写(如菌群驯化计划方案怎么写、排风量各式各样仿真模拟),请带来了实际上研发程序步骤及尾气组成成分检验该报告。

 扫一扫添加微信