工程底色
该厂家和原来进行工作安全设施建于20二十年,不断地生产量前所未有,和原来软件系统無法够满足进行工作需要。创新前留水COD常伴800-1200mg/L下降,且会存在汽泡的问题。创新方向为实行《食物发酵类医药企业水被挥发性有机物尾气排放的的标准的的标准》(GB 21903-2008)表2的的标准。
化工废水属性分折
生产废水还具有以下的特殊性:
含山梨酸钾单晶体(约3g/L)
硫酸钠盐含量高(2000-3000mg/L)
C/N比失衡(BOD5/TN≈15)
含有进样器丙烯醛等致癌物
工艺步骤步骤自动升级设计方案
在固有设施设备地基进取行等三项至关重要创新:
新增的凝结环保再生资源回收机系统
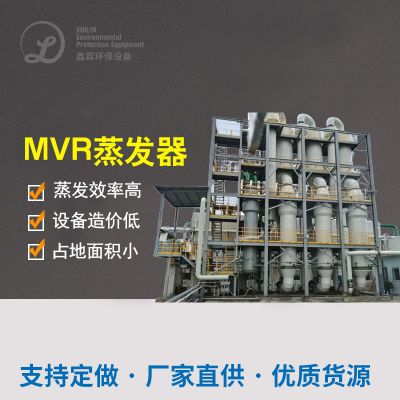
:主要包括MVR汽化器回报60%山梨酸钾,年回报企业产品币值超200万美元
生物制品增幅方案
:污泥脱水氢氧化钾钠盐复原菌(SRB)和耐盐枯草芽孢杆菌,防止氢氧化钾钠盐限制问題
两极AO技术
:将原双吸式AO变成多级串连,延后HRT至60小时英文
主要设配主要参数:
MVR挥发器:挥发量2.5t/h,水蒸汽耗量0.25t/t水
生物学的选择器:停歇期限2h,ORP抑制在-150mV下述
膜海洋生物影响器(MBR):PVDF膜,直径0.1μm
自动运行认真总结
整修后软件情况:
COD彻底清除率从78%升级至95%以上内容,出液COD<300mg/L
硫酸钠盐除去率达85%,出液SO₄²⁻<400mg/L
污水成品率降低了40%,年降低成本预防价格约70万元
收废产品设备互减弱30%电脑运行总成本
核心技术性对比图探讨
技术设备思路
案例库一
的例子二
预办理手段
铁碳微钛电极
MVR析出收售
管理处什么是生化生产工艺
UASB+A/O
多级AO+MBR
长度补救
芬顿空气氧化
生态学增幅+膜过滤水
吨水资金
28元
35元(含收售盈利)
个性化方面消除
难生物降解有机肥料物
高磷酸盐能够抑制
业内正确处理建意
通过两大案例分享实践的经验的经验,推出下列最好是:
重要满足材料收购
:山梨酸钾废水里有效交换价值化学物质,MVR多效蒸发、晶粒等新工艺可有划算整体
生物制品治疗前需预治疗
:根据高盐、高致癌性特征 ,推荐 选用微电解设备、专业氧化的等预解决手法
操控飞灰胀大
:山梨酸钾生产废水易带来丝状菌澎涨,需提高C/N比在20-25,必不可少时加药系统PAC
会机械化设定
:意见按照在线平台ORP、DO数据监测仪,保证pH、爆气量的全自动调节器
采用这两个人典型实例实例是可以看到,山梨酸钾废水操作工序操作需据基本地表水共同点选定 工序组合起来。资源的化利于与终端生态环境治理相联系的传统模式,并不是能做到节能环保标准,还能造就减半国家经济作用,需要相似企业公司汲取。

 扫一扫添加微信