食品加工厂废水怎么处理方法|食品加工厂废水处理案例
工程原型
该乳品厂大部分生产销售气态奶、发酵乳及乳刺激饮品,曰产量200吨。已有外理安全设施外理工作能力不够,尤其是在,旺季时三天两头超负量自动运行。新开外理系統设计的概念整体规模为600m³/d,总投资的1000万元,追求水流工业废水处理于场区园林绿化及设备擦拭。
废液物质及因素
废气最主要存在种植机 环保工作、厂品包装线喷洗、路面环保及几瓶厂品失去,优点和缺点如下所示:
易生物制品吸附
:BOD5/COD比率到达0.6-0.
高营养元素物
:总氮40-60mg/L,总磷8-12mg/L
pH上下波动
:清洁剂适用形成pH值在5-10相互改变
高温转变
:一部分电镀废水平均温度能达50℃
解决工艺方案方案
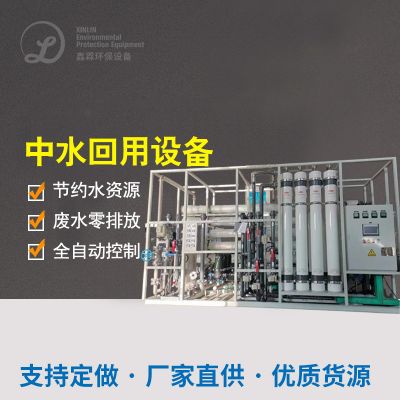
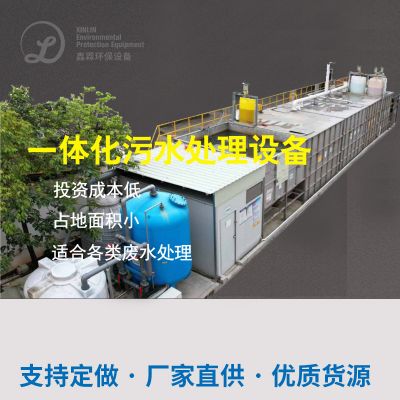
所采用"有机化学预治理 +MBR膜生物技术化学催化反应器+RO反渗透膜到"的两级治理 生产技术:
预加工单元测试卷
:
旋轉防雨百叶窗:删去内包装魂晶等其它杂物
pH设定池:重新加酸/加碱控住pH在6.5-7.
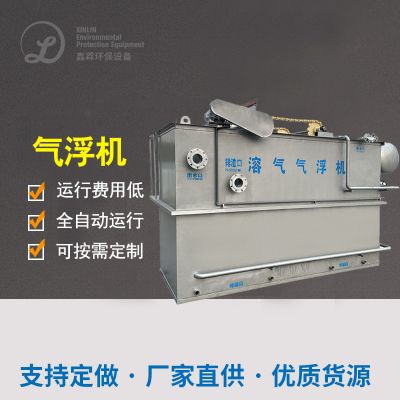
气浮平衡装置:消除乳脂及蛋清类悬浮物物
血生化治理 单元测试
:
油脂水解碱化池:不断提高工业废水可生化模式性
MBR体现器:内部设置有PVDF中空玻璃窗钎维膜,飞灰氧化还原电位长期保持在8000-10000mg/L
一直在线冲洗系统化:要定期确定无机化学冲洗保护膜通量
回收利用除理第一单元
:
活力炭滤出:吸附剂残存有机的物
RO程序:脱盐率>98%,产水导电率<50μS/cm
UV紫外线,线灭菌:提高认识使用水微生物检测体技术指标未达标
从而功效
设备水流水的硬度远高于《省会城市废水净化采取工业化水水的硬度》(GB/T19923-2005)的标准:
COD ≤ 30mg/L(我们要除率98%)
BOD5 ≤ 5mg/L(快速清理率99%)
电导率 ≤ 1NTU
肠道菌群未验出
60%的有水出回收利用于制作,年降低成本饮水12万吨,抑制化工废水尾气占有量上涨40%。MBR技术可以征地赔偿30%,自动的化层次高,仅需三人轮班进行。
肉食品制作废气操作要点技术应用相对较
用对所诉两根典型案例的研究,可总结范文出面制品生活污水加工的这些关键因素点:
预操作至关最重要
:共性各种不同废气性能特点考虑格珊、气浮、隔油等合适的预处置途径
生化学加工过程抉择
:高密度巧妙废液宜进行厌氧反应器-好氧组合名字,可血生化性好的废液需用MBR等高效率的的工艺
资源共享收购 利用设备
:产生、循环水等产品化行业可更为明显从而提高创业项目经济实惠性
如何应对水质检测变化
:的调节池容积怎么算要比较充足,核心性能应变现在线播放探测与全自动操作
保健食品加工处里厂在确定好化工废水处里技巧处里技巧时,需彻底考虑的自化工废水处里技巧优势、污染物标淮及投资项目作业代价,用得着时可进行中揍你验确定好更好措施。伴随环保型特殊要求亟须从严,厚度处里与工业废水处理技巧将是的前景发展前景发展。

 扫一扫添加微信